Kuchagua sehemu muhimu mara nyingi huhisi kama kawaida hadi kushindwa kwa janga hutokea. Sehemu moja yenye kasoro husababisha kushindwa kwa compressor kali kwa urahisi. Husababisha uvujaji wa jokofu ghali na hualika adhabu kubwa za kufuata EPA. Matengenezo tendaji huondoa haraka bajeti za matengenezo na kutatiza shughuli za kupozea kituo. Lazima uhamishe mkakati wako kutoka kwa marekebisho tendaji hadi ununuzi wa haraka. Hii inahitaji kupitisha lengo, mfumo unaozingatia uhandisi ili kutathmini vipengele kwa ufanisi.
Mwongozo huu unawapa uwezo wasimamizi wa vituo, maafisa wa ununuzi, na mafundi wakuu. Utajifunza jinsi ya kutathmini nyenzo, kutathmini miundo ya mitambo, na kutarajia hatari za utekelezaji. Tunakutembeza kupitia viwango maalum vya shinikizo na nuances ya usanifu wa uunganisho. Kwa kuelewa vipimo hivi muhimu, unaweza kufanya uamuzi wa ununuzi wa ujasiri. Inahakikisha uthabiti wa mfumo wa muda mrefu na kuweka miundombinu yako ikiendelea vizuri.
Mambo muhimu ya kuchukua
- Valve zisizo na kiwango ni chanzo kikuu cha uvujaji wa polepole wa jokofu; kuweka kipaumbele ujenzi wa shaba ghushi hupunguza mtetemo na msongo wa joto.
- Kuchagua kati ya kutengwa, ufikiaji, na vali za mpira kunahitaji kuoanisha vipimo vya sehemu na shinikizo maalum za mfumo (kwa mfano, R-410A dhidi ya mifumo ya urithi).
- Kusawazisha hesabu yako ya sehemu za matengenezo ya friji hupunguza hitilafu za usakinishaji na kupunguza muda wa mfumo.
- Kutathmini udhibiti wa ubora wa mtengenezaji na viwango vya uvumilivu ni muhimu kama muundo halisi wa vali.
Gharama ya Biashara ya Sehemu za Matengenezo ya Majokofu Isiyo Kiwango
Mara nyingi tunakutana na dhana ya 'sehemu ya bei nafuu, kushindwa kwa gharama kubwa' katika hali ya kupoeza kibiashara. Timu za ununuzi wakati mwingine huokoa dola chache mapema kwenye vipengele vya kawaida. Hata hivyo, kufunga dhaifu Valve ya huduma ya AC karibu kila mara husababisha gharama kali za mkondo. Kipengele cha ubora wa chini kinahatarisha uadilifu wa miundombinu yako yote ya kupoeza. Uvujaji mdogo hukua kimya kimya. Unapoteza ufanisi kabla ya msiba mbaya kulazimisha kuzima kwa dharura.
Upotezaji wa Jokofu & Uzingatiaji
Upotevu wa friji hubeba adhabu kubwa za kifedha na kisheria. Kubadilisha friji iliyopotea huondoa bajeti za uendeshaji haraka. Bei za friji za kisasa za shinikizo zinaendelea kupanda. Zaidi ya hayo, unakabiliwa na hatari kali za udhibiti. Sehemu ya 608 ya EPA inaweka vizingiti wazi vya kiwango cha uvujaji wa majokofu ya kibiashara. Ikiwa vali yenye hitilafu husababisha mfumo wako kuzidi vizingiti hivi, unakabiliwa na ratiba za lazima za ukarabati. Kukosa kufuata huchochea ukaguzi mkali na faini kubwa. Biashara yako haiwezi kumudu kupuuza maagizo haya ya kufuata. Vipengele vinavyotegemewa hufanya kama ulinzi wako wa kimsingi dhidi ya hatua za udhibiti.
Muda wa Mfumo
Kushindwa kwa vipengele hukatiza sana shughuli za kituo. Roli za matengenezo ya dharura hugharimu mamia ya dola kwa saa. Unalipa viwango vya juu zaidi vya wafanyikazi kwa ziara za ghafla za uchunguzi. Wakati huo huo, kituo chako kinapoteza baridi muhimu. Kuongezeka kwa joto la ndani huharibu hesabu inayoweza kuharibika. Wapangaji wasio na raha wanalalamika. Uzalishaji hupungua mara moja. Unaweza kuhesabu hasara hizi kwa urahisi. Kuzima bila kutarajiwa kunagharimu zaidi ya sehemu zinazolipiwa. Ununuzi wa haraka huondoa usumbufu huu usiotabirika kabisa.
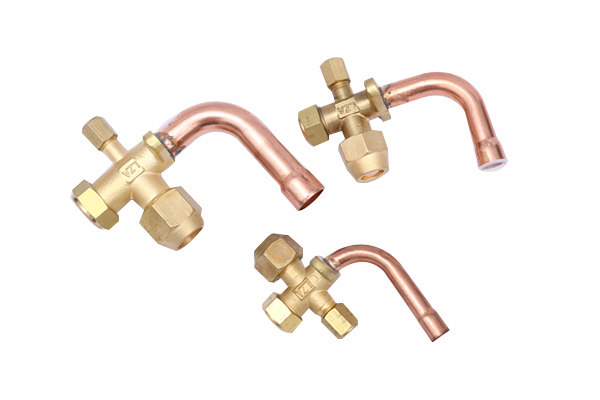
Kuainisha Masuluhisho: Aina za Vali za Huduma za A/C
Mizunguko ya kisasa ya kupoeza inahitaji udhibiti sahihi wa mtiririko. Wahandisi hutengeneza vipengele tofauti kwa kanda maalum za uendeshaji. Lazima uelewe kategoria hizi ili kubainisha sehemu sahihi. Kila aina hutumikia kusudi tofauti la utendaji.
Vali za Kutenga za Compressor (Valves za Huduma)
Vipengele hivi vinatimiza jukumu muhimu la matengenezo. Wao hutenganisha compressor kabisa. Mafundi hufanya matengenezo muhimu bila kurejesha malipo yote ya mfumo. Uwezo huu huokoa saa za kazi. Unaepuka kushughulikia idadi kubwa ya jokofu la gharama kubwa. Vitengo hivi vinafanya kazi kupitia usanidi maalum wa mitambo:
- Viti vya mbele: Shina huelekea chini. Inazuia mtiririko wa mstari kuu. Inafungua mlango wa huduma kwa uhamishaji wa ndani.
- Kuketi nyuma: Shina hujiondoa kikamilifu. Inazuia bandari ya huduma. Inafungua mstari kuu kwa uendeshaji wa kawaida wa mfumo.
- Nafasi ya kati: Shina hukaa kati ya viti vyote viwili. Inafungua mstari kuu na bandari ya huduma wakati huo huo. Mafundi hutumia hali hii kusoma shinikizo amilifu za mfumo.
Vali za Ufikiaji (Aina ya Schrader)
Mafundi hutegemea vipengele hivi kila siku. Wanatoa bandari za uchunguzi na malipo zilizojanibishwa. Kiwango vali ya ufikiaji inaruhusu uunganisho wa haraka kwa vipimo vingi. Tunaona tofauti kadhaa za kawaida kwenye uwanja.
- Miundo ya Jasho la Moja kwa Moja: Mafundi huweka hizi moja kwa moja kwenye mistari ya shaba. Wanatoa uimara bora wa muda mrefu.
- Viungo vya Tee: Hizi hutoshea kikamilifu kwenye makutano ya bomba yaliyopo. Wanatoa sehemu za ufikiaji rahisi pamoja na kukimbia kwa bomba ngumu.
- Miundo ya Kutoboa Saddle/Mistari: Hizi hubana juu ya mistari iliyopo. Sindano hutoboa shaba ili kuunda bandari. Lazima utambue onyo muhimu hapa. Vali za kutoboa ni za muda mfupi tu. Kuziacha zikiwa zimesakinishwa kabisa kunahakikisha uvujaji wa siku zijazo. Lazima ubadilishe na viunga vya brazed mara moja.
Vali za Mpira wa Ndani
Vitengo hivi vinatoa udhibiti wa haraka. Wanatoa kutengwa kwa mtiririko wa haraka, wa robo-turn. Mafundi huzima kanda tofauti za mfumo papo hapo. Wanahitaji juhudi ndogo za kimwili kufanya kazi chini ya shinikizo.
Unaziona kuwa muhimu zaidi katika hali maalum. Seti za laini ndefu hunufaika sana kutokana na kutengwa kwa sehemu. Mifumo ya kawaida ya majokofu ya kibiashara inaitegemea kwa usimamizi wa eneo. Ikiwa kitanzi kimoja cha evaporator kitashindwa, unakitenga. Sehemu nyingine ya kituo chako inaendelea kupoa bila kukatizwa.
Vipimo vya Tathmini ya Msingi kwa Valve ya Huduma ya AC
Kutathmini vipengele vya kimwili kunahitaji vigezo vikali vya kiufundi. Huwezi kutegemea ukaguzi wa kuona pekee. Vipimo vya uhandisi vinaamuru utendaji wa shamba. Tunatanguliza vipimo vitatu vya msingi tunapoorodhesha chaguo fupi za mazingira ya viwanda.
Uadilifu wa Nyenzo na Uimara
Msongamano wa nyenzo hufafanua kuegemea kwa muda mrefu. Tunazingatia kughushi vali ya shaba ndio kiwango kamili cha tasnia kwa matumizi ya kibiashara ya HVAC/R. Watengenezaji wanabonyeza shaba ya moto kwenye molds za usahihi. Mchakato huu wa kutengeneza unalinganisha muundo wa nafaka wa chuma.
Shaba ghushi hupita aloi kwa kasi kubwa. Metali za kutupwa zina mifuko ya hewa ya hadubini. Utupu huu huunda udhaifu wa kimuundo. Jokofu zenye shinikizo la juu hatimaye hulazimisha njia kupitia metali za vinyweleo. Shaba ya kughushi inatoa wiani wa hali ya juu. Inatoa uvumilivu wa kipekee wa mtetemo. Compressors hutoa mtetemo mkali wa mitambo. Miili iliyoghushiwa hupinga mkazo huu unaoendelea. Pia hudhibiti upanuzi wa halijoto vyema zaidi wakati wa mabadiliko ya halijoto kali.
Ukadiriaji wa Shinikizo na Utangamano wa Jokofu
Mifumo ya kisasa inasukuma shinikizo kali. Lazima utathmini shinikizo la juu zaidi la kufanya kazi (MWP) la kila sehemu. Valve iliyoundwa kwa ajili ya mifumo ya urithi itashindwa kwenye vifaa vya kisasa. Jokofu zenye shinikizo la juu kama vile R-410A na R-32 hufanya kazi kwa shinikizo la juu zaidi la msingi kuliko urithi wa R-22.
Mihuri ya ndani ya synthetic inahitaji uangalifu sawa. O-pete na viti vya Teflon lazima viishi mazingira magumu ya kemikali. Mifumo ya kisasa hutumia mafuta ya synthetic POE (polyolester) na PVE (polyvinyl ether). Vilainishi hivi hufanya kama vimumunyisho vyenye nguvu. Wanaharibu mihuri ya mpira isiyoendana haraka. Lazima uthibitishe uoanifu wa kemikali kabla ya kusakinisha.
| Ulinganisho wa Wasifu wa Shinikizo la Jokofu |
| Aina |
ya Kawaida ya Mfumo |
Wastani wa Shinikizo la Mstari wa Kioevu (psig) |
| Urithi R-22 |
Upoaji wa Kawaida wa Majira ya joto |
~ 220 - 260 psig |
| Kisasa R-410A |
Upoaji wa Kawaida wa Majira ya joto |
~ 350 - 420 psig |
| Inayofuata-Mwanzo R-32 |
Upoaji wa Kawaida wa Majira ya joto |
~ 360 - 430 psig |
Usanifu wa Uunganisho
Viunganisho vya bomba huamuru usalama wa usakinishaji. Unachagua kati ya miunganisho ya jasho (iliyotiwa shaba) na miunganisho ya miale. Uunganisho wa jasho hutoa dhamana ya kudumu. Wanabeba hatari ya chini ya uvujaji kwa miongo kadhaa ya huduma. Walakini, zinahitaji kazi ya tochi kwa uangalifu.
Viunganisho vya moto vinabaki kuwa na huduma bora. Mafundi badala yao bila moto wazi. Walakini, wana unyeti wa juu wa makosa ya torque. Kutathmini pembe za ufikiaji wa mlango pia ni muhimu sana. Mafundi mara nyingi hufanya kazi katika maeneo yaliyofungwa. Bandari za huduma zenye pembe hafifu hulazimisha uwekaji wa zana mbaya. Hii inasababisha nyuzi zilizovuliwa na mihuri duni ya utupu.
Ukweli wa Utekelezaji na Hatari za Ufungaji
Sehemu za malipo hushindwa ikiwa imesakinishwa vibaya. Hali halisi ya shamba mara nyingi hutofautiana na upimaji wa maabara. Lazima ulinde mitambo ya ndani wakati wa awamu ya usakinishaji. Tunaona hatari tatu za kawaida za usakinishaji husababisha kushindwa mapema.
Uharibifu wa joto wakati wa kuoka
Brazing huzalisha joto kali la ndani. Joto hili huhamisha bomba la shaba kwa kasi. Inafikia mwili wa valve ndani ya sekunde. Lazima utekeleze hitaji muhimu kabla ya kutumia tochi. Mafundi lazima waondoe cores za Schrader kabisa. Kuziacha ndani huyeyusha mihuri maridadi ya ndani papo hapo.
Tunapendekeza sana kutumia pastes za kuzama joto. Kufunga msingi wa shaba katika vitambaa vya mvua pia huondoa nishati ya joto. Viti vya Teflon vilivyoyeyuka huharibu kijenzi kabla hakijaona huduma inayotumika. Kuzuia uharibifu wa mafuta huhakikisha muhuri kamili wa kiwanda unabaki bila kubadilika.
Vipimo vya Torque
Mechanics mara nyingi hutegemea tu kumbukumbu ya misuli. Tabia hii inaleta hatari kubwa kwa fittings za miale. Kukaza sana kwa kokwa husababisha kukatika kwa nyuzi. Nyuzi za shaba huharibika na kuponda pamoja. Deformation hii inajenga mapungufu ya microscopic. Uvujaji mdogo sana hukua polepole kadiri mabadiliko ya joto yanavyopanuka na kukandamiza chuma. Mafundi lazima watumie wrench ya torque iliyosawazishwa. Kuzingatia vipimo vya torque ya mtengenezaji huondoa uharibifu wa nyuzi kabisa.
Kufunga Kofia
Mafundi wengi hawaelewi mechanics ya kuziba. Wanaamini kuwa msingi wa valve ya ndani huzuia uvujaji wote. Dhana hii husababisha simu zisizohesabika za huduma. Kofia ya shaba hutumika kama muhuri wa msingi wa kuvuja. Inaangazia pete ya O-ya hali ya juu iliyoketi ndani.
Msingi wa ndani hufanya tu kama kizuizi cha pili. Huzuia uvujaji mwingi wakati hosi hukatwa. Ukiacha kofia ya shaba ikiwa huru, jokofu polepole hutoka nyuma ya msingi. Kusisitiza kuimarisha cap imara. Hakikisha pete ya O inabakia kuwepo na haijaharibiwa.
| Chati ya Uchunguzi: Hitilafu za Kawaida za Ufungaji |
| Kuvuja Mara Moja Baada ya Brazing |
Imeshindwa kuondoa msingi wa ndani. Joto liliyeyusha pete za O-sintetiki na viti vya Teflon. |
| Polepole Micro-Leak katika Flare Nut |
Uwekaji wa torque kupita kiasi ulisababisha kukatika kwa nyuzi, na kuharibu uso wa kupandisha wa shaba-kwa-shaba. |
| Uvujaji unaoendelea kutoka kwa Bandari ya Huduma |
Kofia ya msingi ya shaba haipo au kofia ya ndani iliyoharibika ya O-ring. Msingi pekee hauwezi kushikilia shinikizo. |
Kuorodhesha Mantiki na Hatua Zinazofuata za Ununuzi
Kuhama kutoka kwa tathmini ya kiufundi hadi ununuzi kunahitaji mbinu ya utaratibu. Huwezi kuvinjari katalogi kwa upofu. Weka vigezo madhubuti vya ugavi wako. Tunapendekeza kuzingatia uhakiki wa muuzaji na usanifu wa uendeshaji.
Uhakiki wa Wauzaji
Tathmini wasambazaji kwa ukali. Uliza rekodi za kina za majaribio ya kundi. Mtengenezaji anayeaminika hutoa uwazi kuhusu viwango vyao vya kasoro. Unahitaji uhakikisho wa udhibiti wa ubora. Thibitisha kufuata kwao viwango vya tasnia. Tafuta vyeti vya UL na kufuata miongozo ya ASHRAE. Muuzaji ambaye anakataa kushiriki data ya uvumilivu huficha mazoea duni ya utengenezaji.
Usanifu wa Mali
Wasimamizi wa vituo hupata manufaa makubwa ya uendeshaji kupitia uwekaji viwango vya hesabu. Jitolee kwa chapa moja, ya kiwango cha juu kwa wote wako sehemu za matengenezo ya friji . Kuchanganya chapa husababisha migogoro ya zana. Mizizi inaweza kutoshea vibaya. usanifishaji huhakikisha utangamano wa zana kwenye kituo chako chote. Inaunda mtiririko wa kazi unaotabirika wa fundi. Kumbukumbu ya misuli huboreka wakati mafundi hushughulikia vipengele sawa kila siku. Hitilafu za usakinishaji hupungua sana.
Hatua Inayoweza Kuchukuliwa
Usianzishe uchapishaji mkubwa wa meli mara moja. Linda uwekezaji wako kupitia utekelezaji kwa hatua. Omba laha maalum za kiufundi na data ya nyenzo ya kina kutoka kwa wachuuzi wako walioorodheshwa. Agiza kundi ndogo la mtihani wa sehemu. Endesha usakinishaji wa majaribio kwenye mzunguko wa kupoeza usio muhimu. Fuatilia miunganisho kwa wiki kadhaa. Thibitisha hisia ya torque na sifa za kuwaka. Endelea na ununuzi wa wingi tu baada ya majaribio kuthibitisha utendakazi wa uga.
Hitimisho
Miundombinu yako ya kupoeza inategemea vipengele vinavyoonekana vidogo ili kudumisha shinikizo kubwa la ndani. Haki Valve ya Huduma ya A/C hufanya kama safu yako ya kwanza ya utetezi. Inazuia uzembe wa kimfumo na inazuia upotezaji hatari wa jokofu kabla ya kuanza. Njia mbadala za bei nafuu hatimaye hupunguza bajeti za matengenezo kupitia matengenezo ya dharura na faini za udhibiti.
Tunawahimiza wanunuzi kutanguliza thamani ya mzunguko wa maisha kuliko gharama ya awali ya kitengo. Kuzingatia ujenzi wa shaba ya kughushi huhakikisha upinzani wa vibration wa muda mrefu. Kulinganisha ukadiriaji sahihi wa shinikizo kwa friji za kisasa huhakikisha uthabiti wa uendeshaji. Chukua hatua hizi zinazozingatia hatua leo:
- Kagua hesabu ya sehemu yako ya sasa na uondoe sehemu za aloi za kiwango cha chini.
- Weka miongozo madhubuti ya muuzaji kudai hati za kufuata UL na ASHRAE.
- Agiza matumizi ya vifungu vya torque na vibandiko vya kuzama joto katika itifaki za urekebishaji wa kituo chako.
- Tekeleza usakinishaji wa majaribio machache ili uthibitishe ubora wa sehemu kabla ya kutekeleza maagizo mengi.
Maswali Yanayoulizwa Mara kwa Mara
Swali: Ni tofauti gani kati ya valve ya kutengwa na valve ya kufikia?
J: Vali za kutengwa huzuia mtiririko wa friji. Mafundi huzitumia kutenganisha vipengee kuu vya mfumo, kuruhusu matengenezo salama ya compressor bila kurejesha malipo yote. Kinyume chake, valve ya kufikia haizuii mtiririko wa mfumo. Inatoa tu bandari iliyojanibishwa. Mafundi huunganisha vipimo mbalimbali hapa ili kusoma shinikizo au kuongeza friji.
Swali: Je, unaweza kujenga upya au kukarabati vali ya huduma ya A/C inayovuja?
J: Ndiyo, lakini katika hali maalum pekee. Unaweza kubadilisha kwa urahisi chembe za Schrader zinazovuja au kuweka tena mihuri ya shina iliyovaliwa. Hata hivyo, ikiwa mwili wa shaba unaonyesha uharibifu wa uzi au uharibifu wa kiti cha ndani, kujenga upya kunashindwa. Kwa usalama wa juu na kuegemea, uingizwaji kamili unathibitisha usalama zaidi kuliko kuweka sehemu iliyoharibiwa sana.
Swali: Kwa nini valve yangu mpya ya huduma ya AC inavuja?
J: Hitilafu za usakinishaji huchangia uvujaji mwingi wa mara moja. Sababu ya kawaida ni uharibifu wa joto. Mafundi kushindwa kuondoa msingi wa ndani wakati wa brazing, mara moja kuyeyusha mihuri ya synthetic. Wahalifu wengine wa mara kwa mara ni pamoja na kukosa kofia ya msingi ya O-pete au kutumia torati isiyofaa kwenye vifaa vya kuwaka, ambayo hupotosha nyuzi.


